欢迎进入东莞市深成智能科技有限公司
- 联系我们
- 服务专线:0769-89330016
深耕产业沃土,成就行业典范
欢迎进入东莞市深成智能科技有限公司

同一台套膜机,上午包出来的产品平整紧实,下午却出现松膜、褶皱或封口开裂;有时连续几十件正常,接着又出现几件次品。遇到这种情况,操作人员往往先调高收缩炉温度,但问题未必出在温度上。薄膜批次、产品摆放、送膜长度、封刀状态和输送速度,都可能让包装效果发生变化。
排查套膜机,最好先看缺陷出现在什么位置、从什么时候开始,再判断是套膜封切阶段,还是热收缩阶段出了问题。下面以常见的套膜封切、热收缩包装设备为例,按成品表现逐项查找。
一、薄膜包得松,产品看起来“没收紧”
如果成品表面松垮,先不要急着继续升温。取一件刚封切、还没进入收缩炉的产品,看看薄膜是否已经明显过大。若膜套本身留量过多,即使提高炉温,也不一定能得到平整效果,还可能把薄膜局部烤坏。
先核对产品尺寸与所用薄膜宽度,再检查送膜长度是否符合当前规格。换过产品后,如果仍沿用上一款产品的参数,就容易出现膜套过大。产品成组包装时,还要观察每组数量和排列方式是否一致;一组少放了一件,包装自然会松。
如果进炉前膜套尺寸合适,出炉后仍然收不紧,再检查炉内温度、输送速度与热风循环。输送速度较快时,产品在炉内受热时间缩短。设备厂家的故障资料也将膜袋过大、循环风方向和输送位置列为收缩效果异常的排查项。
二、表面褶皱多,左右两边还不一样
褶皱首先要分清是进炉前就有,还是出炉后才出现。
进炉前已经起皱,重点检查膜卷安装是否居中,导膜辊是否平行,薄膜经过导膜架时有没有跑偏或一侧过紧。还要看产品在输送带上是否摆正。产品歪斜进入套膜工位,左右两侧留膜量不同,收缩后褶皱往往更明显。
如果进炉前平整、出炉后才出现一侧褶皱,就要检查炉内热风是否均匀,以及产品在炉内有无偏移。不要只盯着控制面板上的设定温度:即使设定值相同,风机状态、风向与输送速度的变化,也会影响薄膜实际受热情况。部分套膜收缩设备本身就允许调节风速、风量和风向,说明这些因素需要结合产品试包确认。
处理时一次只改一个参数。先把膜卷和产品位置调正,再小幅调整风量或输送速度,每次保留几件样品比较。几个参数一起改,即便褶皱消失,也很难知道真正的原因。
三、封口时好时坏,有时轻轻一拉就开
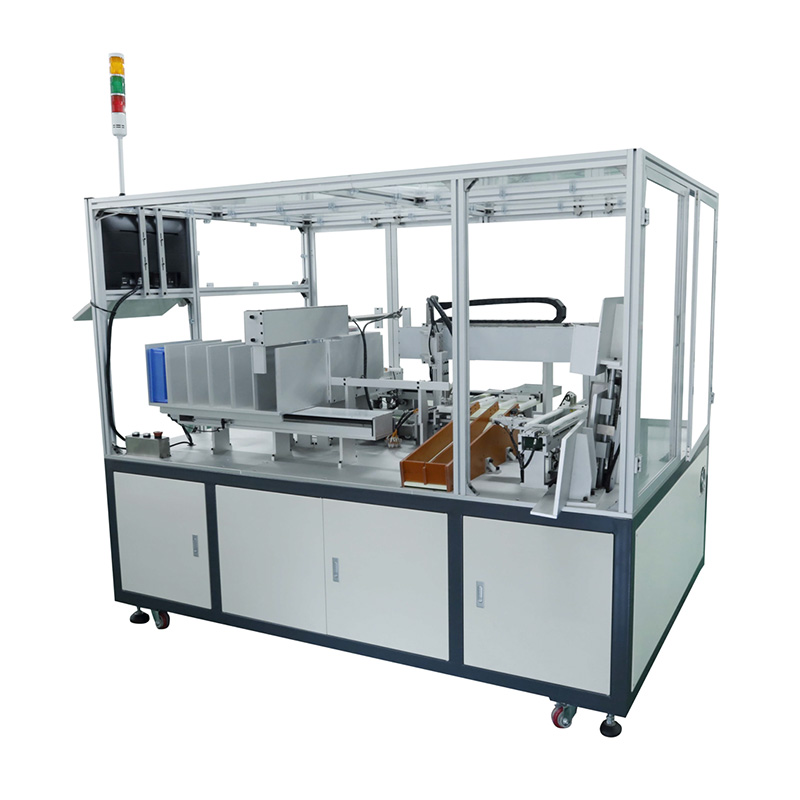
封口不牢不一定意味着封刀温度低。先检查开裂的位置:如果整条封口都不牢,可以查看封刀设定、实际加热状态和压合时间;如果只在某一小段开裂,更应留意封刀表面是否沾有膜渣、压合面是否平整、薄膜经过封口位置时是否打皱。
薄膜材质或厚度换了,原来的封切参数也可能不再合适。对于使用热封的机型,可以在设备允许范围内调整封切参数,并连续抽检,而不是只看刚调整后的第一件。收缩设备厂家的故障说明也将封刀温度偏低列为封口问题的一种原因,但现场仍需结合封口状态判断。
如果封口处发白、变薄,甚至被烫断,则应反过来检查是否加热过度、压合时间过长,或薄膜与当前封切方式不匹配。清理封刀、检查防粘部件时,应按设备操作要求停机并等待高温部位冷却。
四、薄膜出现破洞、焦痕或产品受热变形
破洞要看出现的时间。封切后立即有洞,可能与封刀位置、尖锐产品边角或膜材本身有关;进入收缩炉后才出现破洞或焦痕,则要检查受热是否过强、停留时间是否过长。
可以先核对最近是否更换了薄膜。不同膜材和厚度的收缩表现可能不同,沿用原参数容易出现局部过热。产品若有尖角,也要查看薄膜在这些位置是否被拉得过紧。
如果薄膜整体发雾、表面受损,可在设备和膜材允许的范围内,尝试适度降低温度或调整输送速度,并观察收缩是否仍然充分。设备厂家的故障资料也提到,膜面受热过度时可从温度与受热时间入手排查。
五、包装位置跑偏,封口总落不到指定位置
这种缺陷通常从进料端开始找。观察产品到达套膜工位前,是否已经偏离输送带中心;若产品位置不稳定,就要检查挡边、导向件、推料动作和前段供料节拍。
如果产品位置始终准确,只有薄膜忽左忽右,应检查膜卷是否装正、放膜张力是否均匀,以及导膜部件是否松动。若偏移只在提高速度后出现,则要关注送膜与进料动作是否跟得上,产品检测信号是否稳定。
半自动套膜机还要检查人工放料习惯。同一规格产品由不同操作人员摆放,位置和间距可能不同。先统一摆放基准,再判断是否需要调整设备。
六、前几十件正常,运行一段时间后才变差
这种“过一会儿才出现”的故障,应记录时间,而不是只拍一张次品照片。比如每次开机约半小时后封口变差,可以对照设备升温后的状态;每换一卷膜就开始跑偏,应核对膜卷规格和安装方式;产线提速后才出现褶皱,则应比较提速前后的进料间距与收缩效果。
还要查看是否有膜屑积在封刀附近,风机运行是否稳定,输送带有无打滑。把异常发生的时间与换膜、换班、换规格、提速等动作对应起来,比反复试调更容易找到原因。
七、现场排查按这个顺序做
遇到套膜机包装效果不稳定,可以按以下顺序处理:
保留样品:各留一件合格品和不合格品,标记出现时间、产品规格及薄膜批次。
确定工位:比较进炉前和出炉后的状态,判断问题出在进料、送膜封切,还是热收缩。
恢复已知参数:查找该产品上次稳定生产时记录的膜材、封切设置、炉温、风量及输送速度。
一次调整一项:每次调整后连续观察一段产品,不凭单件效果下结论。
记录最终结果:把合格率、耗膜情况和调整后的参数写入对应产品的作业记录,方便下次换型。
如果同一缺陷在完成清洁、校正和参数复核后仍反复出现,应联系设备供应商检查传感器、温控、传动或封切机构。涉及拆机和电气部件时,由具备相应能力的人员处理。
常见问题
套膜机包装一会儿紧、一会儿松,先查什么?
先确认每组产品的数量和排列是否一致,再检查送膜长度、薄膜批次及收缩炉的运行状态。找出异常是否与换膜、换规格或提速同时发生。
套膜机出现褶皱,直接升高收缩温度有用吗?
不一定。膜套过大、产品跑偏和热风不均都可能造成褶皱。先比较进炉前后的样品,再决定调整哪个环节。
换了新薄膜后封口不牢,是设备坏了吗?
未必。新薄膜的材质、厚度或实际规格可能与原来不同。先核对膜卷信息,并按设备要求重新试验封切参数;若同一位置持续封不住,再检查封刀状态。